


18 Nov 2026
Guía completa del aluminio 3003
1. ¿Qué es el aluminio 3003?
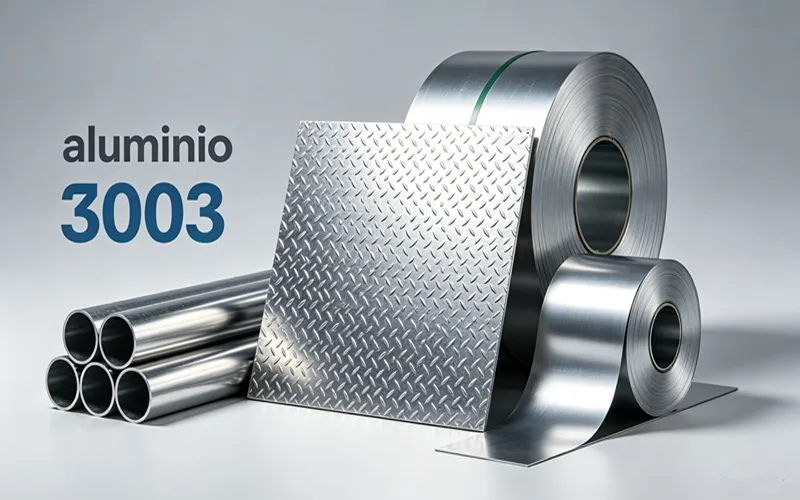
El aluminio 3003 es una aleación de aluminio y manganeso perteneciente a la serie 3xxx de las aleaciones de aluminio forjado. Se caracteriza por su resistencia mecánica moderada, buena resistencia a la corrosión, conductividad térmica y excelente conformabilidad. Se utiliza ampliamente en intercambiadores de calor, sistemas de climatización, recipientes, utensilios de cocina y diferentes productos de chapa metálica.
El 3003 es una aleación no tratable térmicamente. A diferencia de otras aleaciones, como la 6061, cuya resistencia puede aumentarse mediante tratamientos térmicos, el aluminio 3003 obtiene sus propiedades mecánicas principalmente mediante la adición de elementos de aleación y el endurecimiento por deformación en frío.
Dentro del sistema de designación de la Aluminum Association, el primer dígito, 3, identifica la serie de aleaciones de aluminio y manganeso. Los dígitos restantes permiten distinguir las diferentes composiciones, pero no indican directamente el porcentaje de manganeso.
Su designación UNS correspondiente es A93003. También pueden encontrarse referencias como AA 3003 y EN AW-3003 en diferentes sistemas de identificación, aunque su equivalencia debe verificarse según las normas aplicables.
En comparación con el aluminio comercialmente puro 1100, el 3003 ofrece una mayor resistencia gracias a la incorporación de manganeso, manteniendo una buena ductilidad y resistencia a la corrosión. Por ello, es una de las aleaciones más utilizadas en chapas, bobinas y otros productos destinados a la transformación industrial.
2. Composición química del aluminio 3003
Las propiedades del aluminio 3003 están estrechamente relacionadas con su composición química. El manganeso es su principal elemento de aleación, mientras que el cobre está presente en una proporción menor. Otros elementos se controlan como impurezas o componentes secundarios.
La composición química habitual es la siguiente:
Elemento | Contenido (% en peso) |
|---|---|
Aluminio (Al) | Resto |
Manganeso (Mn) | 1,0–1,5 |
Cobre (Cu) | 0,05–0,20 |
Hierro (Fe) | ≤0,70 |
Silicio (Si) | ≤0,60 |
Zinc (Zn) | ≤0,10 |
Magnesio (Mg) | ≤0,05 |
Otros | ≤0,05 cada uno; ≤0,15 total |
Nota: estos valores son límites de referencia habituales para la aleación AA 3003. La composición exigida debe verificarse según la norma del producto y el certificado del material.
La función de los principales elementos es la siguiente:
Manganeso (Mn): es el principal elemento de aleación. Contribuye a aumentar la resistencia mecánica sin perder las buenas propiedades de conformado y resistencia a la corrosión.
Cobre (Cu): su presencia en pequeñas cantidades contribuye al aumento de la resistencia, aunque su contenido se mantiene controlado para conservar una buena resistencia a la corrosión.
Hierro (Fe) y silicio (Si): son elementos que se controlan principalmente como impurezas y pueden influir en la microestructura y las propiedades de conformado.
Zinc (Zn) y magnesio (Mg): están presentes en cantidades reducidas y no son los principales elementos responsables del endurecimiento de esta aleación.
El objetivo de la composición del 3003 no es conseguir una resistencia extremadamente elevada, sino mantener un equilibrio práctico entre resistencia, ductilidad, resistencia a la corrosión y capacidad de transformación.
3. Propiedades físicas y mecánicas del aluminio 3003
Las propiedades físicas del 3003 permiten utilizarlo en productos que requieren una buena transferencia de calor y reducción de peso. Sus propiedades mecánicas determinan su comportamiento durante la fabricación y las aplicaciones industriales.
Propiedades físicas
Propiedad | Valor típico de referencia |
|---|---|
Densidad | 2,73 g/cm³ |
Módulo de elasticidad | Aproximadamente 69 GPa |
Conductividad térmica | Aproximadamente 160–190 W/(m·K) |
Conductividad eléctrica | Aproximadamente 29 MS/m |
Coeficiente de dilatación térmica | Aproximadamente 23,2 μm/(m·°C) |
Los valores son orientativos y pueden variar según la composición, la temperatura y el estado del material.
El aluminio 3003 presenta una buena conductividad térmica, una característica que explica su uso en intercambiadores de calor, radiadores y equipos de climatización.
Su baja densidad también permite reducir el peso de equipos y componentes. En comparación con el acero, las aleaciones de aluminio pueden ofrecer soluciones más ligeras siempre que cumplan los requisitos estructurales del diseño.
Aunque el 3003 tiene cierta capacidad de conducción eléctrica, no es una aleación diseñada principalmente para aplicaciones eléctricas que requieren una conductividad elevada.
Propiedades mecánicas
La resistencia mecánica del 3003 depende considerablemente del temple. El estado O, después del recocido, presenta una mayor ductilidad, mientras que el H14 alcanza una resistencia superior mediante el endurecimiento por deformación en frío.
Como referencia para productos en forma de chapa:
Propiedad | 3003-O | 3003-H14 |
|---|---|---|
Resistencia a la tracción | 95–130 MPa | 140–180 MPa |
Límite elástico | ≥35 MPa | ≥115 MPa |
Alargamiento | Generalmente mayor | Relativamente menor |
Nota: los valores corresponden a rangos de referencia habituales para determinados espesores. Los requisitos exactos dependen de la norma y de las dimensiones del producto.
Por tanto, no basta con identificar una aleación como 3003 para determinar su resistencia. También es necesario especificar el temple y el espesor.
4. ¿Por qué el aluminio 3003 no es tratable térmicamente?
Las aleaciones de aluminio pueden clasificarse en dos grandes grupos según su mecanismo de endurecimiento: aleaciones tratables térmicamente y aleaciones no tratables térmicamente.
El 3003 pertenece al segundo grupo. Su resistencia procede principalmente de la acción de los elementos de aleación y del endurecimiento por deformación en frío, no del tratamiento de solubilización y envejecimiento artificial utilizado en otras aleaciones.
Durante procesos como el laminado o el plegado en frío, aumenta la densidad de dislocaciones dentro del material. Esto dificulta la deformación plástica y provoca un aumento de la resistencia y la dureza, acompañado de una reducción de la ductilidad.
Este comportamiento explica la existencia de diferentes temples, como O, H14, H16 y H18.
O: estado recocido, con baja dureza y buena ductilidad.
H12: endurecido por deformación hasta aproximadamente un cuarto de dureza.
H14: endurecido por deformación hasta aproximadamente media dureza.
H16: endurecido por deformación hasta aproximadamente tres cuartos de dureza.
H18: estado completamente endurecido por deformación.
Por este motivo, el 3003 no suele utilizar temples como T6, propios de aleaciones tratables térmicamente.
Al seleccionar esta aleación, es necesario elegir el temple en función de los requisitos de conformado y resistencia, en lugar de intentar aumentar su resistencia mediante un tratamiento térmico.
5. Chapa de aluminio 3003: diferencias entre los temples O y H14
Los temples O y H14 son dos de los estados más habituales del aluminio 3003 en forma de chapa.
Aunque ambos tienen la misma composición básica, el diferente grado de endurecimiento por deformación produce diferencias importantes en resistencia, dureza y ductilidad.
Para los compradores y las empresas de transformación, elegir el temple adecuado puede ser tan importante como seleccionar la propia aleación.
5.1 Chapa de aluminio 3003-O
El aluminio 3003-O es un material en estado recocido. El proceso de recocido reduce el endurecimiento generado durante el trabajo en frío y permite recuperar una mayor plasticidad y ductilidad.
Sus principales características son:
Menor resistencia mecánica y menor dureza.
Buena ductilidad y capacidad de deformación.
Buen comportamiento en plegado, estampación y embutición profunda.
Adecuado para productos que requieren deformaciones plásticas considerables.
El 3003-O se utiliza habitualmente en recipientes, utensilios de cocina, componentes embutidos y otras piezas de geometría compleja.
Por ejemplo, durante la fabricación de recipientes de aluminio mediante embutición profunda, la chapa debe experimentar una deformación considerable bajo la acción del troquel. Si la ductilidad del material es insuficiente, pueden aparecer grietas durante el conformado. Por ello, el temple O suele ser una opción adecuada para este tipo de procesos.
5.2 Chapa de aluminio 3003-H14
El aluminio 3003-H14 obtiene una resistencia y dureza superiores mediante el endurecimiento por deformación en frío.
La letra H identifica un estado endurecido por deformación, mientras que el número 14 indica que el material ha alcanzado aproximadamente el nivel de media dureza.
En comparación con el estado O, el H14 presenta:
Mayor resistencia a la tracción y límite elástico.
Mayor dureza y rigidez.
Buena capacidad de conformado en frío.
Adecuación para plegado, estampación y transformación general de chapa.
El 3003-H14 se utiliza en carcasas de equipos, paneles, componentes de chapa para construcción, elementos de climatización y piezas industriales.
Por ejemplo, en la fabricación de paneles y carcasas de equipos, el material debe permitir operaciones de plegado y estampación, pero también conservar una determinada rigidez. En estas aplicaciones, el H14 suele ser una opción más adecuada que el estado O.
5.3 Principales diferencias entre 3003-O y 3003-H14
Característica | 3003-O | 3003-H14 |
|---|---|---|
Estado | Recocido | Endurecido hasta media dureza |
Resistencia | Menor | Mayor |
Dureza | Menor | Mayor |
Ductilidad | Mayor | Relativamente menor |
Plegado | Adecuado para deformaciones mayores | Adecuado para plegado general |
Embutición profunda | Más adecuado para grandes deformaciones | Requiere evaluar el grado de deformación |
Estampación | Adecuado para formas complejas | Adecuado para estampación general |
Aplicaciones | Recipientes embutidos y piezas complejas | Paneles, carcasas y componentes de chapa |
5.4 ¿Cómo elegir entre 3003-O y 3003-H14?
La elección debe partir del proceso de fabricación del producto final.
Si la pieza requiere embutición profunda, plegados pronunciados o geometrías complejas, el 3003-O suele ser más adecuado debido a su mayor ductilidad y capacidad de deformación plástica.
Si el proceso consiste principalmente en plegado convencional, estampación y corte, y se necesita una mayor resistencia y estabilidad de forma, el 3003-H14 suele ser una alternativa más práctica.
Sin embargo, esto no significa que el H14 no pueda utilizarse en procesos de conformado más exigentes ni que el estado O sea adecuado para cualquier geometría.
También deben considerarse el espesor, el radio de plegado, el diseño del troquel, la dirección de laminación y las condiciones específicas del proceso. Para aplicaciones con deformaciones importantes, es recomendable realizar pruebas de conformado antes de la producción.
6. Propiedades de conformado y transformación del aluminio 3003
Una de las principales ventajas del 3003 es su buena capacidad de conformado plástico. Se utiliza habitualmente en procesos de transformación en frío para fabricar componentes de chapa y piezas de geometría compleja.
Los procesos más comunes incluyen:
Plegado (Bending)
El 3003 presenta una buena capacidad de plegado en frío y puede utilizarse para fabricar carcasas, paneles, recipientes y componentes estructurales.
El estado O es adecuado para deformaciones más pronunciadas, mientras que el H14 resulta apropiado para operaciones de plegado convencionales.
El radio de plegado debe determinarse teniendo en cuenta el espesor, el temple y la dirección de laminación para reducir el riesgo de agrietamiento.
Estampación (Stamping)
El 3003 es adecuado para fabricar componentes de chapa mediante estampación, como carcasas, tapas, recipientes y utensilios de cocina.
Su plasticidad y ductilidad facilitan la obtención de formas mediante matrices y herramientas de conformado.
Embutición profunda (Deep Drawing)
El 3003-O presenta una buena ductilidad y resulta adecuado para piezas que requieren una deformación plástica considerable.
El temple, el espesor y el diseño del troquel influyen directamente en el resultado final.
Repujado por rotación (Spinning)
El 3003 puede utilizarse para fabricar piezas cilíndricas, circulares y otros componentes de revolución, como ciertos utensilios de cocina, recipientes y piezas industriales.
Para procesos con grandes deformaciones, suelen preferirse estados con mayor ductilidad.
Perfilado por rodillos (Roll Forming)
Las chapas y bobinas de 3003 pueden transformarse mediante perfilado continuo para obtener secciones específicas destinadas a componentes de construcción, estructuras de equipos y otras piezas industriales.
En general, el 3003 es adecuado para procesos de conformado en frío como plegado, estampación, embutición y repujado por rotación.
Sin embargo, cuando se requieren altas velocidades de corte y mecanizado de precisión, conviene evaluar otras aleaciones con mejores características de mecanizado.
7. Soldadura, brasado y mecanizado del aluminio 3003
El aluminio 3003 presenta buenas características de soldabilidad y brasabilidad, pero su función en ambos procesos de unión es diferente.
Además, su buena capacidad de conformado plástico no significa que tenga un comportamiento igualmente favorable en el mecanizado por arranque de viruta.
Comprender estas diferencias permite conocer mejor su papel en la fabricación industrial.
7.1 Soldabilidad del aluminio 3003 (Welding)
El 3003 puede utilizarse como material base (Base Metal) en procesos de soldadura por fusión, como TIG (GTAW) y MIG (GMAW), para unir diferentes componentes de aluminio.
Por ejemplo:
Soldadura de chapas 3003 con otras chapas 3003 para fabricar recipientes, carcasas y estructuras de chapa.
Unión de chapas 3003 con chapas 5052 para fabricar componentes de diferentes aleaciones.
Unión de chapas 3003 con perfiles 6061 u otros componentes de aluminio para formar conjuntos con distintas funciones estructurales.
En estos casos, el 3003 es el material base que se va a unir, mientras que el alambre de soldadura (Filler Metal) es el material de aportación que se añade durante el proceso.
La elección del material de aportación depende de la combinación de aleaciones, el diseño de la unión y las condiciones de servicio del producto final.
Entre los materiales de aportación que pueden considerarse se encuentran:
Aleación del alambre | Tipo | Características principales |
|---|---|---|
1100 | Aluminio comercialmente puro | Puede utilizarse en determinadas uniones entre componentes 3003 |
4043 | Aleación de aluminio y silicio | Buena fluidez del baño de soldadura y uso extendido en diferentes uniones de aluminio |
5356 | Aleación de aluminio y magnesio | Mayor resistencia del metal de aportación en determinadas combinaciones |
Estas opciones no representan una correspondencia fija entre aleación base y alambre de soldadura.
Por ejemplo, para soldar 3003 con 3003 pueden considerarse 1100 o 4043, dependiendo de los requisitos de la unión. Para unir 3003 con 6061, el 4043 es una de las opciones habituales.
El 5356 también puede utilizarse en determinadas combinaciones, pero su selección debe tener en cuenta los materiales base, la temperatura de servicio y los requisitos de resistencia a la corrosión.
Durante la soldadura también debe considerarse el efecto térmico sobre el material.
El 3003 es una aleación endurecida por deformación, por lo que el calor de soldadura puede provocar un ablandamiento en la zona afectada térmicamente. En materiales como el 3003-H14, esto puede reducir la resistencia local al disminuir el endurecimiento obtenido durante el trabajo en frío.
7.2 Función del aluminio 3003 en el brasado de intercambiadores de calor (Brazing)
El brasado es una aplicación industrial especialmente importante del aluminio 3003, sobre todo en la fabricación de intercambiadores de calor.
En este proceso es fundamental distinguir entre la aleación del núcleo y el material de aportación utilizado para realizar la unión.
En muchos intercambiadores de calor de aluminio, el 3003 se utiliza principalmente como aleación del núcleo (Core Alloy). Su función es proporcionar resistencia estructural, capacidad de conformado y propiedades térmicas.
El material que realiza la unión suele ser una aleación de aluminio y silicio (Al-Si Brazing Alloy), cuyo punto de fusión es inferior al del núcleo.
Estructura habitual de la chapa de brasado 3003
Una estructura típica de revestimiento por ambas caras es 4343/3003/4343.
Capa | Aleación habitual | Función |
|---|---|---|
Exterior | 4343 | Revestimiento de baja temperatura de fusión para brasado |
Central | 3003 | Proporciona soporte estructural y las propiedades principales |
Exterior | 4343 | Aporta material de unión para la otra superficie |
Este material compuesto se fabrica normalmente mediante laminación en caliente, que permite unir metalúrgicamente el revestimiento de aluminio y silicio con el núcleo 3003.
Durante la fabricación del intercambiador, cada capa cumple una función diferente:
El núcleo 3003 mantiene la estructura y proporciona la resistencia necesaria.
El revestimiento 4343 se funde durante el ciclo de brasado y forma el metal de aportación líquido.
El metal líquido moja las superficies de unión y fluye por los espacios adecuados.
Al enfriarse, el material de aportación solidifica y forma una unión metalúrgica entre los componentes.
En los procesos habituales NOCOLOK también se utiliza un fundente específico para eliminar o alterar la capa de óxido superficial del aluminio y favorecer la humectación y extensión del metal de aportación.
La temperatura, la atmósfera, la separación entre componentes y las condiciones del fundente deben controlarse cuidadosamente durante el proceso.
¿Qué componentes de los intercambiadores de calor pueden utilizar aluminio 3003?
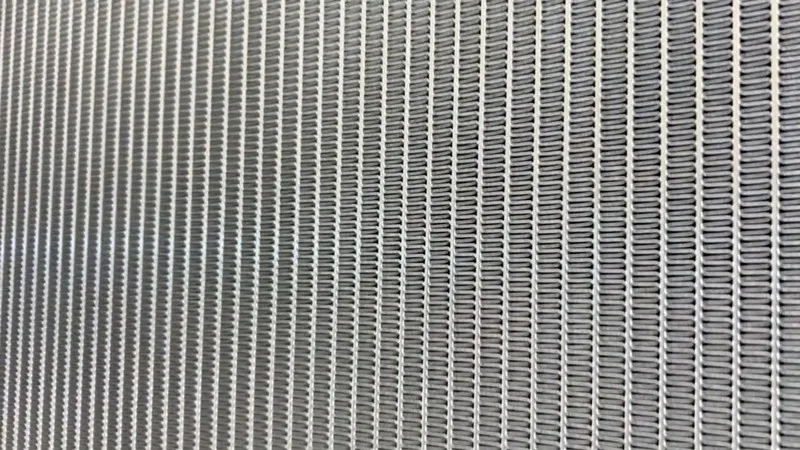
El 3003 y algunas de sus variantes modificadas pueden utilizarse como material de núcleo, tubos y otros componentes estructurales, dependiendo del diseño del producto.
Entre las piezas habituales se encuentran:
Tubos de intercambiadores de calor: algunos utilizan 3003 o aleaciones modificadas relacionadas.
Aletas (Fins): crean una mayor superficie de intercambio térmico con el aire.
Colectores (Headers): distribuyen el fluido entre los diferentes tubos.
Placas (Plates): se utilizan como elementos de conexión, soporte y estructura.
Componentes de radiadores: algunas piezas de los radiadores de automoción utilizan estas aleaciones.
En la fabricación real, las aletas, los tubos y los colectores pueden utilizar diferentes aleaciones y estructuras revestidas. No todos los componentes tienen que fabricarse necesariamente con 3003.
También es importante distinguir entre una chapa convencional 3003 y una chapa de brasado compuesta 4343/3003/4343. La primera es un producto de aluminio forjado convencional, mientras que la segunda se fabrica mediante un proceso específico de unión por laminación para aplicaciones de brasado.
¿Por qué se utiliza 3003 como núcleo de intercambiadores en lugar de sustituirlo directamente por 6061?
La razón principal está relacionada con la compatibilidad del material con el proceso de brasado.
El 3003 presenta una buena aptitud para este proceso y puede combinarse con aleaciones Al-Si como 4343 para fabricar chapas revestidas de brasado.
El 6061 contiene magnesio, que puede interferir con la acción de determinados fundentes y afectar a la humectación del metal de aportación en procesos convencionales de brasado NOCOLOK en atmósfera controlada.
Además, el ciclo térmico de brasado puede afectar al estado de endurecimiento por precipitación del 6061.
Esto no significa que el 6061 no pueda utilizarse en ninguna estructura brasada, sino que requiere un diseño de materiales y un control del proceso específicos.
En los intercambiadores de calor convencionales de aluminio, el 3003 y sus aleaciones modificadas siguen siendo opciones importantes para el núcleo.
7.3 Mecanizado del aluminio 3003 (Machining)
Aunque el 3003 presenta una buena capacidad de conformado plástico, no destaca por sus excelentes propiedades de mecanizado.
En comparación con el 6061, el 3003 es relativamente blando y puede presentar problemas de adhesión del material a la herramienta, formación de filo recrecido y aparición de rebabas durante el corte.
Sus principales características son:
Adhesión a la herramienta (Tool Adhesion): el material puede adherirse a la superficie de corte y afectar a la estabilidad del mecanizado.
Formación de filo recrecido (Built-Up Edge): pueden acumularse partículas de material en el filo de la herramienta, afectando al acabado y a la precisión dimensional.
Formación de rebabas (Burr Formation): durante el taladrado, fresado y corte pueden aparecer rebabas que requieren operaciones adicionales.
Acabado superficial (Surface Finish): la calidad de la superficie depende de la geometría y el filo de la herramienta, el avance y los parámetros de corte.
Control de viruta (Chip Control): puede resultar más difícil conseguir una formación y evacuación de viruta adecuadas.
El 3003 sigue siendo mecanizable mediante operaciones convencionales como taladrado, fresado, corte y mecanizado de bordes.
Para obtener buenos resultados, se recomienda utilizar herramientas afiladas, velocidades de corte y avances adecuados, así como seleccionar una lubricación o refrigeración apropiada para cada operación.
Cuando el producto requiere fresado CNC de alta eficiencia, mecanizado de precisión o geometrías complejas, el 6061 suele ser una alternativa más adecuada.
Por tanto, la principal ventaja de transformación del 3003 está en el conformado plástico, no en el mecanizado de alta velocidad y precisión.
8. Tratamientos superficiales y acabados del aluminio 3003
El aluminio 3003 puede recibir diferentes tratamientos superficiales según la apariencia y las condiciones de uso del producto final.
Los tratamientos más habituales incluyen:
Anodizado (Anodizing): permite formar una capa de óxido para proteger la superficie. Sin embargo, los elementos de aleación del 3003 pueden afectar al color y a la uniformidad del acabado, por lo que no siempre es la mejor opción para aplicaciones decorativas exigentes.
Pulido (Polishing): mejora la suavidad y el aspecto superficial mediante procesos mecánicos.
Pintura (Painting): permite obtener diferentes colores y proporcionar una capa adicional de protección.
Recubrimiento en polvo (Powder Coating): se utiliza en carcasas, paneles y componentes que requieren un acabado uniforme.
Cuando el producto exige una elevada uniformidad de color, brillo o calidad decorativa después del anodizado, conviene comprobar previamente la compatibilidad del 3003 con el tratamiento previsto y realizar pruebas de acabado.
9. Formatos y productos habituales de aluminio 3003
El 3003 es una aleación forjada que puede transformarse en diferentes formatos mediante laminación, extrusión y otros procesos industriales.
Cada formato responde a diferentes necesidades de fabricación. Entre ellos, la chapa y la bobina de aluminio son los productos más habituales y se utilizan ampliamente en la fabricación de chapa metálica y componentes industriales.
9.1 Chapa de aluminio 3003 (3003 Aluminum Sheet)
La chapa de aluminio 3003 es uno de los formatos más utilizados. Se produce normalmente mediante laminación y puede suministrarse en diferentes espesores, anchuras, longitudes y temples según las necesidades del cliente.
Los temples habituales incluyen:
Chapa de aluminio 3003-O
Chapa de aluminio 3003-H16
Chapa de aluminio 3003-H18
Entre ellos, los estados O y H14 merecen especial atención.
La chapa 3003-O presenta una buena ductilidad y resulta adecuada para embutición profunda, plegado complejo, repujado por rotación y otros procesos que requieren grandes deformaciones plásticas.
La chapa 3003-H14 ofrece una mayor resistencia y dureza, manteniendo una capacidad de conformado adecuada para muchas aplicaciones. Se utiliza en carcasas de equipos, paneles, componentes de construcción y piezas industriales.
Al seleccionar una chapa de aluminio, además de confirmar la aleación, es necesario especificar el temple, el espesor, la anchura, la longitud, el acabado superficial y las tolerancias dimensionales.
9.2 Placa de aluminio 3003 (3003 Aluminum Plate)
El 3003 también puede suministrarse en espesores mayores en forma de placa, para equipos industriales, recipientes, componentes estructurales y otras piezas que requieren un determinado espesor.
En comparación con las chapas más finas, las placas gruesas pueden utilizarse en aplicaciones que necesitan mayor soporte estructural y resistencia mecánica.
La clasificación entre Sheet y Plate puede variar según las normas, los países y los sistemas comerciales de cada proveedor. Por ello, el espesor real debe confirmarse en la especificación del producto y no únicamente a partir de su denominación.
9.3 Bobina de aluminio 3003 (3003 Aluminum Coil)
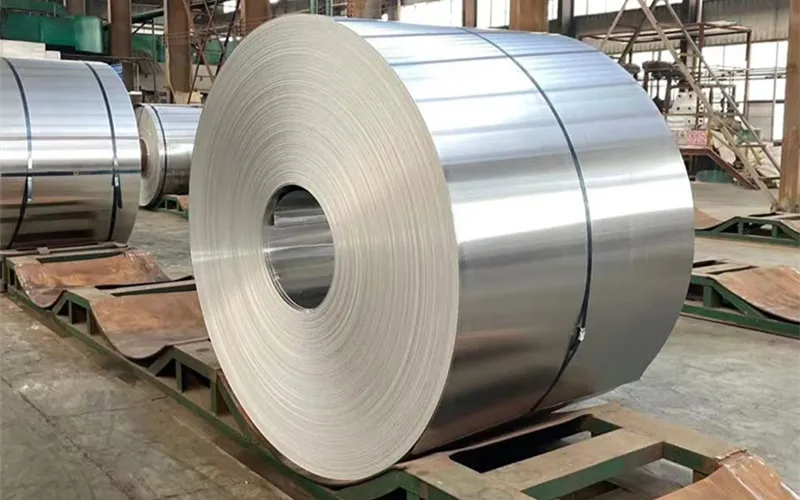
La bobina de aluminio 3003 se obtiene mediante laminación y se suministra en formato enrollado, lo que facilita los procesos continuos y la producción en grandes volúmenes.
Sus aplicaciones habituales incluyen:
Conductos y componentes de climatización.
Piezas de intercambiadores de calor y radiadores.
Paneles de construcción y decoración.
Componentes estampados y productos de conformado continuo.
En comparación con las chapas cortadas a medida, las bobinas son más adecuadas para líneas de alimentación continua, perfilado por rodillos y procesos de producción automatizados.
9.4 Papel de aluminio 3003 (3003 Aluminum Foil)
El 3003 también puede producirse en espesores muy finos, en forma de papel de aluminio o banda, para determinadas aplicaciones industriales, de intercambio térmico y embalaje.
Su uso depende del espesor, el temple, el acabado superficial y los requisitos del proceso posterior.
Para aplicaciones exigentes de brasado en intercambiadores de calor, es necesario confirmar si se trata de un material revestido diseñado específicamente para este proceso.
9.5 Tubo de aluminio 3003 (3003 Aluminum Tube)
Gracias a su buena conformabilidad y soldabilidad, el 3003 también puede utilizarse en determinados productos tubulares.
Entre sus aplicaciones se encuentran los intercambiadores de calor, condensadores y otros equipos relacionados con la transferencia térmica o el transporte de fluidos.
Los métodos de fabricación, la precisión dimensional, los requisitos de presión y las normas aplicables pueden variar según el tipo de tubo. La selección debe realizarse teniendo en cuenta las condiciones de servicio.
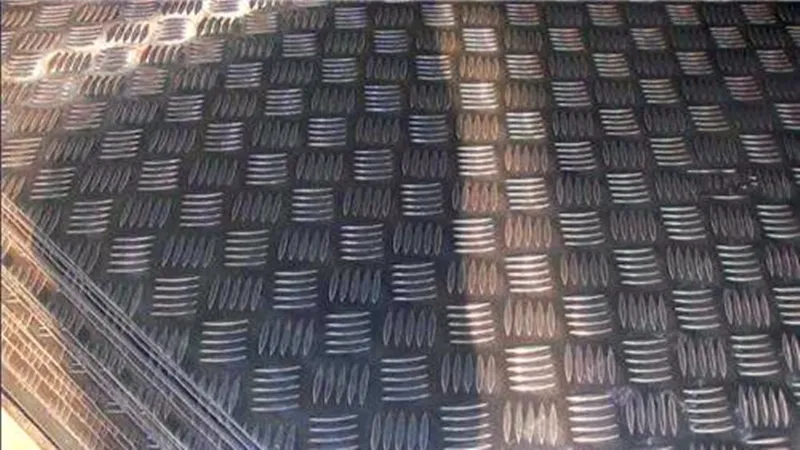
9.6 Chapa de aluminio antideslizante 3003 (3003 Aluminum Tread Plate)
El 3003 también puede suministrarse en forma de chapa antideslizante, con relieves superficiales obtenidos mediante laminación u otros procesos.
Estos productos aprovechan la baja densidad y la resistencia a la corrosión del aluminio, mientras que el relieve superficial contribuye a mejorar el agarre.
Se utilizan en determinadas plataformas de equipos, paneles decorativos, interiores de vehículos y superficies industriales.
La capacidad antideslizante real también depende del diseño del relieve, el estado de la superficie y las condiciones de uso.
En general, el 3003 está disponible en diferentes formatos, pero la chapa y la bobina son especialmente importantes para las empresas que realizan conformado y fabricación de chapa metálica.
10. Aplicaciones principales del aluminio 3003
Las aplicaciones del 3003 están relacionadas principalmente con su buena capacidad de conformado, conductividad térmica, resistencia a la corrosión y resistencia mecánica moderada.
No es una aleación destinada principalmente a estructuras de alta resistencia, sino un material práctico para intercambiadores de calor, recipientes, productos de chapa y diferentes procesos de fabricación industrial.
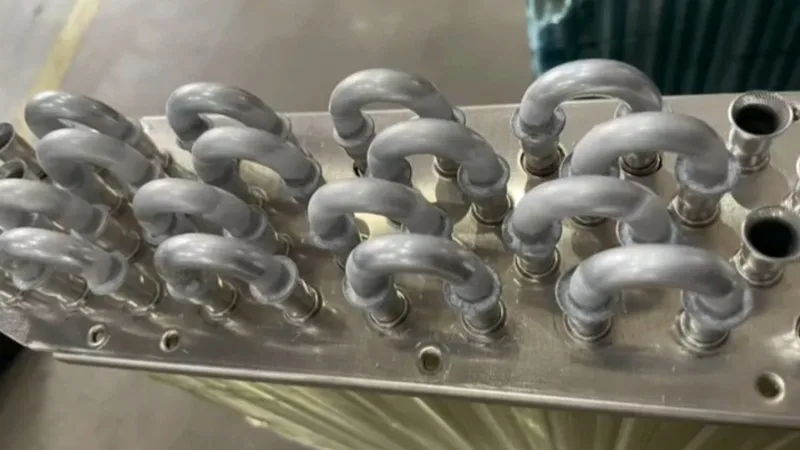
10.1 Climatización e intercambiadores de calor (HVAC and Heat Exchangers)
El 3003 se utiliza ampliamente en intercambiadores de calor, condensadores, radiadores y equipos de climatización.
Su conductividad térmica favorece la transferencia de calor, mientras que su buena capacidad de conformado permite fabricar aletas, tubos y otros componentes de pared delgada.
En radiadores de automoción, condensadores y evaporadores de aire acondicionado, el 3003 y sus aleaciones modificadas se utilizan habitualmente como material de núcleo u otros componentes estructurales, combinados con aleaciones de aluminio y silicio de menor punto de fusión para realizar las uniones por brasado.
También puede utilizarse en determinados conductos, paneles y carcasas de equipos de climatización.
10.2 Industria alimentaria y utensilios de cocina (Food Processing and Cookware)
El aluminio 3003 ofrece buena conformabilidad y resistencia a la corrosión, por lo que resulta adecuado para determinados utensilios de cocina, recipientes para alimentos y componentes de equipos de procesamiento alimentario.
En la fabricación de utensilios de cocina, el material puede someterse a procesos de estampación, embutición y repujado por rotación para obtener cuerpos de recipientes, ollas y otras piezas.
La buena ductilidad del 3003-O lo convierte en una opción adecuada para determinados productos que requieren grandes deformaciones.
Para productos destinados al contacto con alimentos, también deben verificarse los requisitos relativos al material, los recubrimientos superficiales y las normativas aplicables.
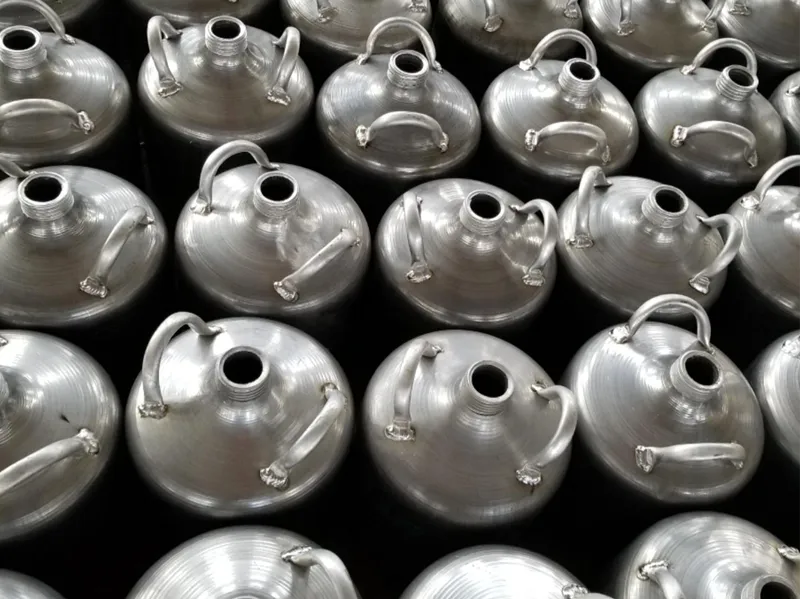
10.3 Equipos químicos y recipientes (Chemical Equipment and Containers)
El 3003 presenta una buena resistencia a la corrosión atmosférica y puede utilizarse en determinados recipientes de almacenamiento, carcasas y equipos industriales generales.
Su buena soldabilidad también facilita la fabricación de estructuras que requieren uniones soldadas.
Sin embargo, el 3003 no es adecuado para todos los productos químicos ni para cualquier condición de servicio en recipientes a presión.
En equipos expuestos a medios corrosivos, temperaturas elevadas o presiones de trabajo importantes, la selección debe considerar la composición del fluido, las condiciones de servicio, las normas de diseño y las certificaciones del material.
10.4 Transporte y componentes de vehículos (Transportation and Vehicle Components)
El 3003 puede utilizarse en determinados paneles de vehículos, componentes de remolques, piezas de carrocería y otros elementos de chapa.
Su baja densidad contribuye a reducir el peso del producto, mientras que su capacidad de conformado facilita la fabricación de piezas con superficies curvas y geometrías específicas.
Sin embargo, para componentes de transporte que requieren mayor resistencia, durabilidad o capacidad de carga estructural, pueden resultar más adecuados el 5052, el 6061 u otras aleaciones.
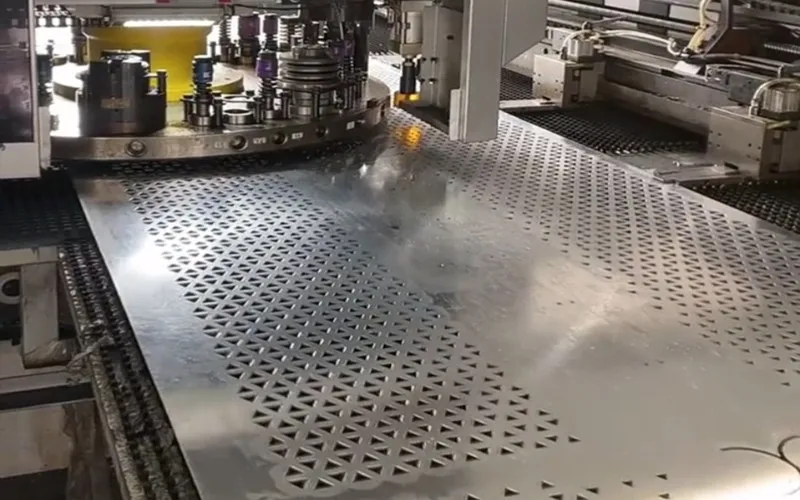
10.5 Fabricación general de chapa metálica (General Sheet Metal Fabrication)
El 3003 es una aleación habitual en la fabricación general de chapa metálica. Puede transformarse mediante corte, plegado, estampación, repujado por rotación y soldadura para fabricar diferentes productos.
Entre sus aplicaciones se encuentran:
Carcasas y cubiertas de equipos.
Paneles de equipos eléctricos.
Tapas y paneles industriales.
Paneles decorativos y de construcción.
Componentes de chapa con diferentes geometrías.
En este tipo de aplicaciones, el 3003 ofrece un equilibrio práctico entre coste del material, capacidad de conformado, resistencia a la corrosión y resistencia mecánica.
11. Aluminio 3003 vs 6061: ¿cuáles son las diferencias?
El 3003 y el 6061 son dos aleaciones forjadas ampliamente utilizadas, pero pertenecen a sistemas de aleación diferentes y presentan distintos mecanismos de endurecimiento y características de transformación.
El 3003 pertenece a la serie Al-Mn y no es tratable térmicamente. Su principal ventaja es la capacidad de conformado plástico.
El 6061 pertenece a la serie Al-Mg-Si y es tratable térmicamente. En particular, el 6061-T6 ofrece una resistencia elevada y buenas propiedades de mecanizado.
No son materiales completamente intercambiables, pero existen aplicaciones industriales en las que ambos pueden utilizarse, como carcasas de equipos, componentes de chapa y determinados productos de gestión térmica.
11.1 Aplicaciones compartidas en carcasas y estructuras de chapa
Tanto el 3003 como el 6061 pueden utilizarse para fabricar carcasas, cubiertas, paneles y otros componentes de chapa para equipos industriales.
Por ejemplo, en la fabricación de carcasas, ambas aleaciones pueden transformarse mediante corte, plegado y diferentes procesos de unión.
Sin embargo, la selección depende de los requisitos de conformado y resistencia estructural.
3003: más adecuado para piezas de chapa que requieren grandes deformaciones plásticas, plegados complejos o estampación.
6061: más adecuado para componentes que necesitan mayor resistencia, rigidez y capacidad de mecanizado.
Si la carcasa sirve principalmente como protección o cubierta y no requiere una resistencia estructural elevada, el 3003 puede ser suficiente.
Si la pieza debe soportar cargas mecánicas importantes o necesita agujeros, ranuras y uniones de precisión mediante mecanizado CNC, el 6061 suele ofrecer mejores resultados.
11.2 Aplicaciones compartidas en intercambio térmico y gestión del calor
Tanto el 3003 como el 6061 presentan cierta capacidad de conducción térmica y pueden encontrarse en productos relacionados con la gestión del calor.
Sin embargo, sus funciones en la fabricación de intercambiadores de calor son diferentes.
El 3003 es una aleación habitual para el núcleo de intercambiadores de calor de aluminio brasados. Puede combinarse con revestimientos de aluminio y silicio, como 4343 y 4045, para fabricar chapas compuestas utilizadas en tubos, aletas y otras estructuras.
El 6061 se utiliza con mayor frecuencia en determinadas estructuras de disipación térmica, soportes de montaje y componentes que requieren resistencia mecánica y mecanizado de precisión.
Por ejemplo, algunos disipadores o componentes térmicos que necesitan agujeros roscados, ranuras de posicionamiento y geometrías complejas pueden fabricarse mediante mecanizado CNC de 6061.
Por tanto, aunque ambas aleaciones pueden utilizarse en productos relacionados con la gestión térmica, el 3003 está más asociado a los sistemas convencionales de conformado y brasado de intercambiadores, mientras que el 6061 resulta más adecuado para determinados componentes mecanizados de mayor resistencia.
11.3 Diferencias entre conformado y mecanizado CNC
Esta es una de las diferencias más importantes entre ambas aleaciones.
El 3003 presenta una buena plasticidad y es adecuado para plegado, estampación, embutición profunda y repujado por rotación.
El 6061 también puede utilizarse en procesos de conformado, pero su comportamiento depende del temple. Especialmente en el estado 6061-T6, su mayor resistencia y menor ductilidad relativa exigen un mayor control del radio de plegado y de las condiciones de fabricación cuando se realizan deformaciones complejas.
Por otra parte, el 6061 suele ofrecer mejores características de mecanizado que el 3003.
En operaciones de fresado CNC, taladrado y roscado, el 6061 facilita normalmente una mayor estabilidad del mecanizado y un control dimensional más sencillo.
El 3003, debido a su menor dureza, puede presentar más problemas de adhesión a la herramienta, filo recrecido y formación de rebabas.
11.4 Comparación de las principales propiedades
Característica | 3003 | 6061 |
|---|---|---|
Serie | 3xxx | 6xxx |
Elementos principales | Mn | Mg, Si |
Mecanismo de endurecimiento | Deformación en frío | Tratamiento térmico |
Resistencia | Moderada | Mayor, especialmente T6 |
Conformabilidad | Excelente | Depende del temple |
Mecanizado CNC | Normal | Bueno |
Soldabilidad | Buena | Buena |
Aptitud para brasado | Buena | Afectada por el magnesio en procesos NOCOLOK convencionales |
Aplicaciones típicas | Intercambiadores, utensilios de cocina, chapa metálica | Piezas CNC, estructuras mecánicas, disipadores |
11.5 ¿Cuándo elegir 3003 y cuándo elegir 6061?
Si el producto se fabrica principalmente mediante plegado, estampación, embutición u otros procesos de conformado plástico y no necesita una resistencia especialmente elevada, el 3003 suele ser una opción más práctica.
Si se necesita una mayor resistencia mecánica, buenas características de mecanizado CNC y capacidad de soportar cargas estructurales, el 6061-T6 suele ofrecer ventajas.
En términos generales:
El 3003 es más adecuado para piezas fabricadas principalmente mediante conformado de chapa, mientras que el 6061 resulta más apropiado para componentes que priorizan la resistencia y el mecanizado.
12. Aluminio 3003 vs 5052: ¿cuáles son las diferencias?
El 3003 y el 5052 son dos aleaciones no tratables térmicamente con numerosas aplicaciones compartidas.
Ambas presentan buena resistencia a la corrosión, soldabilidad y capacidad de trabajo en frío. Por ello, pueden utilizarse en recipientes, equipos HVAC, componentes de transporte y fabricación general de chapa metálica.
Sin embargo, el 5052 contiene una mayor proporción de magnesio y normalmente ofrece una resistencia mecánica superior. También presenta una mejor adecuación para determinadas aplicaciones en ambientes marinos y otros entornos corrosivos.
12.1 Aplicaciones compartidas en depósitos y recipientes
Tanto el 3003 como el 5052 pueden utilizarse para fabricar determinados depósitos, recipientes y carcasas de equipos.
Por ejemplo, en la fabricación de recipientes industriales generales, ambas aleaciones pueden transformarse mediante corte, plegado, curvado y soldadura.
La principal diferencia está relacionada con la resistencia mecánica y las condiciones de servicio.
3003: adecuado para recipientes y piezas conformadas que trabajan en condiciones generales y no requieren una resistencia elevada.
5052: más adecuado para determinados recipientes y estructuras que necesitan mayor resistencia y mejor comportamiento frente a la corrosión.
Si el recipiente debe soportar cargas mecánicas más elevadas o trabajar en ambientes húmedos, con niebla salina o condiciones marinas, el 5052 suele ser una opción más interesante.
No obstante, para recipientes destinados al almacenamiento de productos químicos o diseñados para trabajar a presión, la selección debe considerar el fluido, la temperatura, la presión y las normas de diseño aplicables.
12.2 Aplicaciones compartidas en equipos HVAC
El 3003 y el 5052 pueden utilizarse en determinados componentes de chapa de sistemas de climatización, como carcasas, paneles, conductos y otros elementos estructurales.
El 3003 presenta una buena capacidad de conformado y es adecuado para componentes que requieren estampación, plegado y geometrías complejas.
El 5052 resulta más adecuado para determinadas carcasas y paneles que requieren mayor resistencia, resistencia a la corrosión y estabilidad estructural.
En la fabricación de intercambiadores de calor, el 3003 y sus aleaciones modificadas cuentan con una aplicación consolidada en sistemas de materiales para brasado. El 5052, en cambio, se utiliza más en determinadas estructuras y componentes que no requieren este tipo de unión.
Por tanto, no debe suponerse que ambas aleaciones pueden intercambiarse directamente.
12.3 Aplicaciones compartidas en transporte y paneles de vehículos
El 3003 y el 5052 pueden utilizarse en determinados paneles, carrocerías, remolques y componentes de chapa para equipos de transporte.
El 3003 es adecuado para paneles y cubiertas que requieren una conformabilidad general y una resistencia moderada.
El 5052 suele ofrecer una mayor resistencia mecánica y mejor resistencia a la corrosión, por lo que resulta más apropiado para determinados paneles y componentes expuestos a cargas mecánicas, humedad o condiciones exteriores prolongadas.
Si la pieza debe soportar cargas estructurales elevadas, también conviene evaluar otras aleaciones estructurales en lugar de limitar la selección a 3003 y 5052.
12.4 Comparación de las principales propiedades
Característica | 3003 | 5052 |
|---|---|---|
Serie | 3xxx | 5xxx |
Elemento principal | Mn | Mg |
Mecanismo de endurecimiento | Deformación en frío | Deformación en frío |
Resistencia | Moderada | Generalmente mayor |
Conformabilidad | Excelente | Buena a excelente |
Embutición profunda | Adecuado para diferentes aplicaciones | Depende del temple y del proceso |
Resistencia a la corrosión | Buena | Generalmente superior |
Aplicaciones marinas | Requiere evaluación específica | Generalmente más adecuado |
Soldabilidad | Buena | Buena |
Aplicaciones típicas | Intercambiadores, utensilios de cocina, chapa general | Depósitos, componentes navales, carcasas |
12.5 ¿Cuándo elegir 3003 y cuándo elegir 5052?
Si el proyecto prioriza la conformabilidad, una resistencia moderada y una buena resistencia a la corrosión en condiciones generales, el 3003 suele ser una opción práctica.
Si se necesita una mayor resistencia mecánica, mejor comportamiento en ambientes marinos o componentes de chapa sometidos a cargas más elevadas, el 5052 suele ser más adecuado.
Sin embargo, una mayor resistencia no significa que el 5052 pueda sustituir al 3003 en todos los procesos de conformado.
Para determinadas piezas que requieren embutición profunda, repujado por rotación o procesos específicos de conformado de chapa, el 3003 puede conservar ventajas de fabricación.
La selección final debe tener en cuenta el temple, el espesor, el diseño del troquel y el proceso de transformación.
12.6 ¿Cómo diferenciar el 3003, el 5052 y el 6061?
La siguiente tabla resume las aplicaciones principales de estas tres aleaciones:
Necesidad de aplicación o fabricación | Aleación a considerar |
|---|---|
Conformado complejo de chapa y embutición profunda | 3003 |
Plegado y estampación de chapa general | 3003 o 5052 |
Componentes de chapa de mayor resistencia | 5052 |
Componentes de chapa para determinados ambientes marinos | 5052 |
Piezas CNC de mayor resistencia | 6061 |
Núcleos de intercambiadores de calor de aluminio brasados convencionales | 3003 y sus aleaciones modificadas |
Cada aleación tiene su propio campo de aplicación. La selección debe basarse en la estructura del producto, el proceso de fabricación y las condiciones reales de servicio, no simplemente en elegir la aleación con mayor resistencia.
13. ¿Cómo seleccionar y comprar chapa de aluminio 3003?
Para las empresas que necesitan comprar chapa de aluminio 3003, no basta con confirmar la designación de la aleación. También es necesario definir el temple, las dimensiones, el acabado superficial y las normas aplicables según los requisitos de fabricación.
13.1 Confirmar el temple
El primer paso es determinar si el producto necesita 3003-O o 3003-H14.
Temple O: adecuado para embutición profunda, plegado complejo y piezas que requieren grandes deformaciones plásticas.
Temple H14: adecuado para plegado general, estampación y componentes de chapa que necesitan una mayor resistencia.
Si el proceso de fabricación es específico o exigente, es recomendable proporcionar los planos del producto o los requisitos de transformación antes de realizar el pedido.
13.2 Confirmar las dimensiones
Al comprar chapa de aluminio 3003, es necesario especificar:
Espesor (Thickness).
Anchura (Width).
Longitud (Length).
Cantidad (Quantity).
Temple (Temper).
Acabado superficial (Surface Finish).
Para dimensiones especiales o fuera de los formatos habituales, también debe confirmarse si el proveedor puede ofrecer corte a medida u otros servicios de transformación.
13.3 Confirmar las normas del producto
Una de las normas habituales para las chapas y placas de aluminio 3003 es ASTM B209.
Esta norma establece requisitos relacionados con las chapas y placas de aluminio y sus aleaciones.
Durante la compra, conviene confirmar que la aleación, el temple, las tolerancias dimensionales y las propiedades mecánicas cumplen la versión de la norma acordada en el pedido.
Si el proyecto también exige normas sectoriales o especificaciones técnicas particulares del cliente, deben verificarse conjuntamente.
13.4 Confirmar los certificados del material
En las compras industriales, es recomendable comprobar si el proveedor puede proporcionar un Mill Test Certificate (MTC).
Este documento permite verificar aspectos como:
Designación de la aleación y temple.
Composición química.
Propiedades mecánicas.
Lote de producción y número de colada, cuando corresponda.
Norma del producto y datos de trazabilidad.
Los certificados y la trazabilidad por lote son especialmente importantes en proyectos con requisitos estrictos de control de calidad.
13.5 Dimensiones especiales y requisitos de transformación
No todos los proyectos necesitan chapas de dimensiones estándar.
En producciones de pequeño volumen, mantenimiento de equipos, fabricación de muestras y trabajos especiales de chapa metálica, pueden necesitarse espesores, anchuras o longitudes no convencionales.
Por ello, antes de comprar conviene confirmar si el proveedor puede ofrecer:
Corte a medida.
Chapas de dimensiones especiales.
Pedidos de pequeñas cantidades.
Temples específicos.
Otros servicios básicos de transformación de chapa.
Para los productos que requieren procesos posteriores, también es conveniente definir las tolerancias dimensionales, la protección superficial y los requisitos de embalaje, con el fin de reducir pérdidas de material durante la fabricación.
Conclusión
El aluminio 3003 es una aleación de aluminio y manganeso con un importante valor práctico en la industria. Sus principales ventajas no residen en una resistencia mecánica extremadamente elevada, sino en su buena conformabilidad, resistencia a la corrosión, conductividad térmica y aptitud para la soldadura.
Desde el 3003-O hasta el 3003-H14, los diferentes temples permiten responder a distintos requisitos de fabricación. Además, desde las chapas convencionales hasta las chapas compuestas para brasado, el 3003 desempeña diferentes funciones en la fabricación de chapa metálica y en la producción de intercambiadores de calor de aluminio.
En comparación con el 6061, el 3003 es más adecuado para componentes fabricados principalmente mediante conformado plástico. Frente al 5052, sigue ofreciendo ventajas en determinadas aplicaciones de conformado complejo, mientras que el 5052 suele proporcionar mayor resistencia y una mejor adaptación a ambientes marinos.
Por tanto, al seleccionar aluminio 3003, no basta con considerar únicamente la designación de la aleación. También deben evaluarse el temple, el proceso de fabricación, la estructura del producto y las condiciones finales de servicio.
Solo cuando las propiedades del material se ajustan a los requisitos reales de la aplicación se puede aprovechar plenamente el potencial del aluminio 3003.